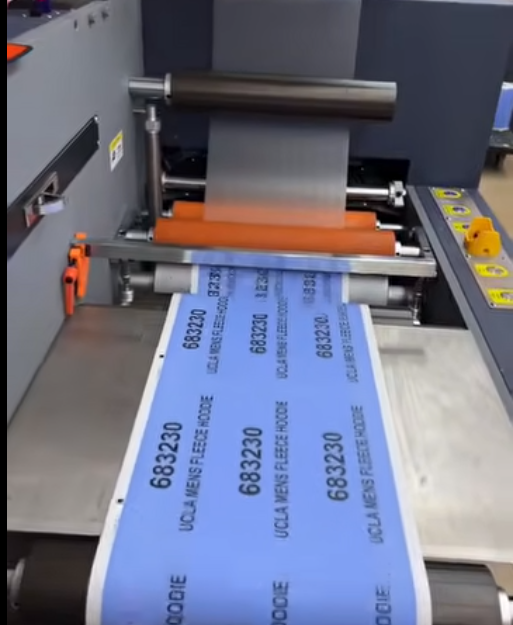
A medida que las etiquetas transparentes sensibles a la presión se vuelven más comunes en cosméticos, bebidas, alimentos y productos farmacéuticos, los impresores de etiquetas se enfrentan a una dura realidad: la película transparente es mucho menos indulgente que el papel blanco. Debido a que el sustrato en sí es transparente, la adhesión de la tinta es más débil, los errores de registro de múltiples capas son muy visibles e incluso una pequeña desalineación puede crear espacios transparentes, halos o bordes borrosos.
La combinación de producción estándar (cuatro colores CMYK más colores planos Pantone más una capa inferior de tinta blanca) se ha convertido en la base de la industria. Pero según los estándares consolidados de producción y preimpresión, la verdadera batalla se libra en la plancha blanca y la estrategia de captura. La guía sugiere que las etiquetas transparentes no son principalmente un problema de color, sino un problema de registro y tinta blanca.
ParaXinsenetiquetas adhesivas transparentes, los archivos deben ser CMYK, 300 ppp y basados en vectores. Las imágenes RGB no deben enviarse directamente a la imprenta. Los elementos de cuatro colores, colores planos y tinta blanca se deben colocar en capas planas separadas, normalmente denominadas CMYK, Spot, White y Die Line. La capa blanca generalmente se establece como un color plano separado y se rellena con 100% K para que la placa pueda identificarse rápidamente; no debe fusionarse con los canales CMYK.
La cobertura total de tinta CMYK debe permanecer en 280% o menos. Las pilas pesadas de tinta se secan lentamente sobre la película transparente, lo que aumenta el riesgo de bloqueo, decoloración del color y rayaduras. El negro sólido debe ser solo K100, no un negro de cuatro colores.
Los colores directos son esenciales para los colores de marca, los bloques de alta saturación, los metálicos y los fluorescentes. Deben ubicarse encima de CMYK, mientras que la base blanca permanece en la parte inferior. Para las películas de PET, la impresión flexográfica suele requerir una imprimación, y la impresión digital UV debe utilizar tintas UV específicas para películas. De lo contrario, las tintas blanca y de color podrían desprenderse en grandes áreas. El PVC fino se estira fácilmente y causa problemas de registro, por lo que se prefiere el PET rígido.
La capa de tinta blanca se puede imprimir de dos formas. El método común es la impresión inferior en blanco: primero se imprime blanco en la película, luego CMYK y los colores planos se superponen en capas. Esto bloquea el color de la botella o recipiente y mantiene los colores saturados. Es ampliamente utilizado para etiquetas de alimentos y productos químicos diarios. El segundo método es la sobreimpresión de blanco, en la que el blanco se imprime localmente después de las tintas de color para crear degradados semitransparentes o patrones huecos. Se utiliza principalmente en cosmética de alta gama.
La placa blanca debe expandirse o quedar atrapada, porque la impresión multicapa tiene una tolerancia de registro normal de aproximadamente ±0,1 mm. Si la placa blanca tiene exactamente el mismo tamaño que los gráficos superiores, cualquier desalineación crea un borde blanco transparente o halo. Todos los gráficos, logotipos y bloques de colores directos deben tener su base blanca expandida hacia afuera entre 0,1 y 0,2 mm. El texto pequeño y las líneas finas de 0,3 mm o menos se deben ampliar en 0,2 mm. Si no se expanden, pueden romperse, mostrar espacios blancos o verse borrosos.
Para las áreas que deben permanecer completamente transparentes, la placa blanca debe eliminarse por completo, sin restos de tinta blanca. Los códigos QR y los códigos de barras requieren una atención especial: su base blanca debe extenderse aproximadamente 1 mm alrededor del código, con una zona silenciosa completa. Sin una base blanca sobre una película transparente, el escaneo puede fallar.
Las áreas blancas sólidas grandes necesitan canales de descarga de tinta segmentados o ranuras de ventilación. La tinta blanca espesa puede curar de forma incompleta bajo los rayos UV, dejando una superficie pegajosa o provocando un bloqueo en la parte posterior. Los colores planos oscuros y los sólidos oscuros de cuatro colores deben tener dos capas de blanco debajo para evitar que el fondo se vea y haga que el color sea gris. La tinta blanca nunca debe traspasar las áreas transparentes, o creará una neblina blanca que destruirá el efecto claro.
La impresión flexográfica y UV digital normalmente mantiene el registro en aproximadamente ±0,1 mm, mientras que la serigrafía puede alcanzar ±0,2 mm. Los gráficos finos no deben quedar pegados a los límites de los colores planos; se debe reservar un tampón de 0,2 mm. Cuando un color directo oscuro cubre un área CMYK, el color directo debe insertarse aproximadamente 0,1 mm para evitar que el color se desborde.
La secuencia de impresión estándar es: imprimación de película → tinta blanca inferior con solapado expandido → cuatro colores CMYK → colores directos Pantone → barniz o UV directo → troquelado y rebobinado. Está prohibido imprimir colores antes de la base blanca, porque la tinta blanca cubrirá y enturbiará los colores.
Los colores planos metálicos y fluorescentes no se deben sobreimprimir con múltiples capas de medios tonos de cuatro colores, ya que los puntos pueden destruir el efecto metálico o fluorescente. Los colores planos claros necesitan una base blanca sólida debajo; de lo contrario, una botella oscura absorberá completamente el color claro. Los porcentajes de puntos bajos por debajo del 10% son casi invisibles en películas transparentes, por lo que no se recomiendan gradientes de luz grandes. Las áreas degradadas deben utilizar una base blanca más espesa. Los puntos de semitono sobre colores planos también pueden crear patrones muaré.
Para etiquetas transparentes, el tamaño mínimo del texto debe ser de al menos 3 puntos y las líneas continuas deben ser de al menos 0,2 mm. Cualquier cosa más pequeña se puede romper o rellenar. Las fuentes finas y el texto fino en inglés deben estar en negrita o tener un trazo interior de aproximadamente 0,3 mm. El texto claro sobre un fondo oscuro debe tener un trazo interior del mismo color para compensar los espacios transparentes causados por errores de registro. Las letras y patrones troquelados deben tener espacios de al menos 0,5 mm; Es posible que los espacios más pequeños no se llenen correctamente con tinta blanca y se vean moteados.
El estándar de la industria para la expansión de placa blanca es de aproximadamente 0,15 mm para gráficos normales, 0,2 mm para texto pequeño y líneas finas y al menos 0,1 mm para bloques sólidos grandes. Para áreas troqueladas transparentes invertidas, la placa blanca debe insertarse aproximadamente 0,1 mm para evitar que la tinta blanca se derrame en la zona transparente. Cuando los colores planos se encuentran con CMYK, se debe utilizar una trampa de 0,08 a 0,1 mm, con el color plano más oscuro presionando sobre el área de cuatro colores más claros.
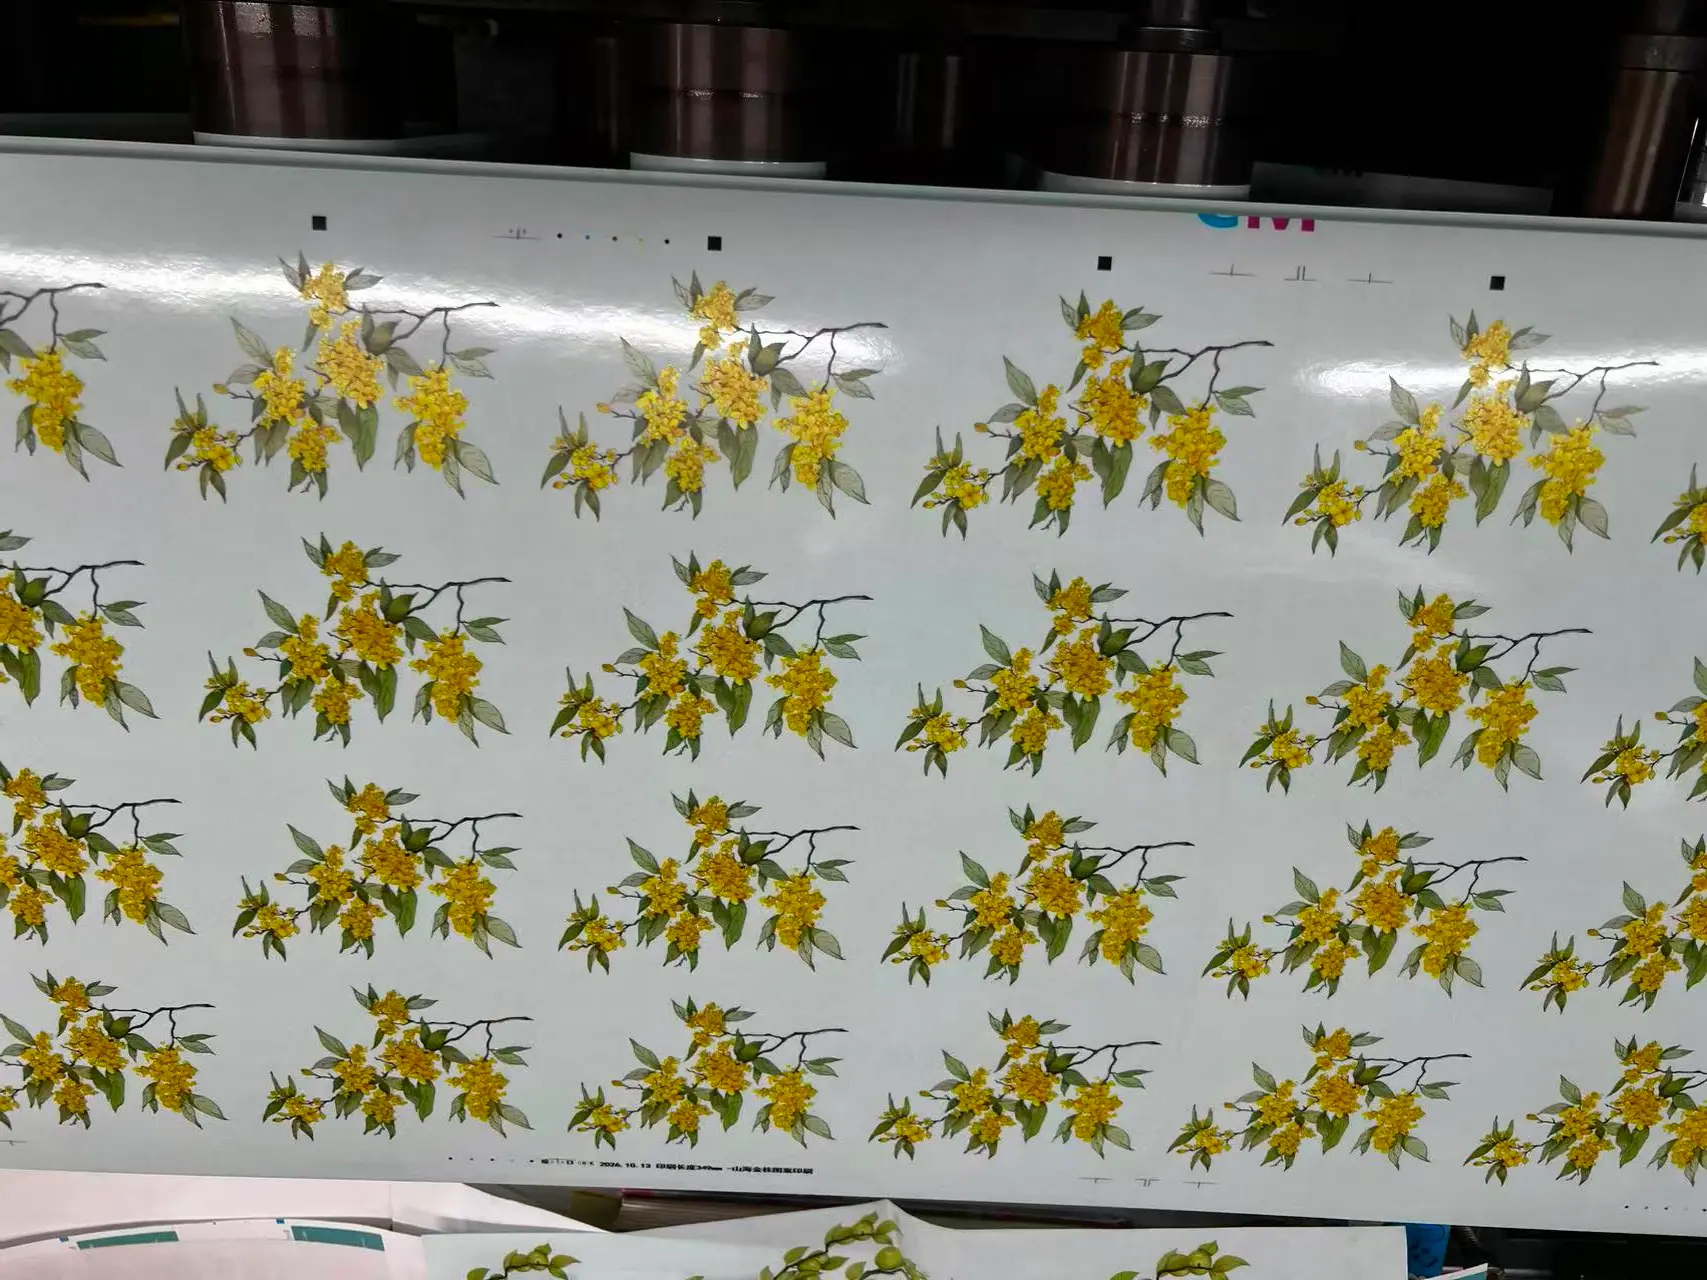
El PET de alta transparencia, común en bebidas y productos químicos de uso diario, ofrece una reproducción de color limpia y una fuerte transparencia de las luces. Su placa blanca normalmente se puede ampliar 0,15 mm, pero el PET fino se estira fácilmente y puede provocar una desviación del registro. El PVC blando, utilizado a menudo para productos cotidianos de bajo costo, tiene poca absorción de tinta y se estira fácilmente; su placa blanca debe ampliarse 0,2 mm y deben evitarse líneas extremadamente finas o textos pequeños. El PET transparente mate debilita la saturación del color, por lo que las tintas planas y de cuatro colores necesitan una base blanca más espesa, con una expansión de 0,2 mm y gráficos más atrevidos. La película de PP transparente electrostática, utilizada para sellar etiquetas de alimentos, tiene la adhesión de tinta más débil. Requiere una imprimación especial y tinta blanca, y se deben minimizar las superposiciones de varias capas porque pueden deslaminarse o caerse.
En resumen, la impresión de etiquetas adhesivas transparentes es un problema de sistemas. La película, la plancha blanca, el reventado, la secuencia de tinta, la tolerancia de registro y el diseño deben planificarse en conjunto. A medida que los envases transparentes siguen creciendo, los impresores y las marcas que dominen estas reglas ocultas pueden obtener una ventaja visible en los lineales.